Bagaimana Komposisi Gentian Membentuk Prestasi Kertas Asas
Perabot gentian yang digunakan dalam pembuatan kertas asas mempunyai kaitan langsung pada kekakuan, kelicinan permukaan, dan sejauh mana helaian menerima lapisan PE atau PLA di hiliran. Kebanyakan kertas asas gred makanan untuk aplikasi cawan dan mangkuk dihasilkan daripada pulpa kraf terluntur dara — sama ada kayu lembut (gentian panjang) atau kayu keras (gentian pendek), atau gabungan kedua-duanya.
Gentian kayu lembut menyumbang kekuatan tegangan dan rintangan koyakan, yang penting semasa pembentukan berkelajuan tinggi. Gentian kayu keras meningkatkan kelicinan permukaan dan keseragaman pembentukan, mengurangkan kecacatan salutan seperti lubang jarum. Campuran perabot biasa untuk stok cawan 70–80% kayu keras dan 20–30% kayu lembut , walaupun ini beralih ke kandungan kayu lembut yang lebih tinggi apabila ketegaran tambahan diperlukan — contohnya, dalam stok mangkuk format besar melebihi 300 gsm.
Kandungan gentian kitar semula semakin diminta oleh jenama yang mengejar sasaran kemampanan, tetapi penggunaannya dalam aplikasi hubungan makanan kekal dikawal ketat. Kebanyakan bidang kuasa memerlukan serat dara untuk lapisan sentuhan makanan, dengan kandungan kitar semula terhad kepada lapisan dalam yang tidak menyentuh produk.
Julat Tatabahasa dan Memadankannya dengan Penggunaan Akhir
Memilih tatabahasa yang betul adalah salah satu keputusan yang paling penting dalam spesifikasi cawan dan mangkuk. Di bawah ialah rujukan praktikal untuk format pembungkusan makanan biasa:
| Permohonan | Tatabahasa Disyorkan (gsm) | Keperluan Utama |
|---|---|---|
| Cawan minuman sejuk (berdinding tunggal) | 170–200 | Permukaan licin untuk percetakan |
| Cawan minuman panas (berdinding tunggal) | 200–230 | Kekakuan di bawah haba |
| Mangkuk sup / mee | 250–350 | Integriti struktur apabila diisi |
| Kotak makanan / kulit kerang | 300–400 | Kekuatan susun |
Menentukan tatabahasa yang terlalu rendah untuk menjimatkan kos bahan ialah ekonomi palsu — ia biasanya mengakibatkan kadar penolakan yang tinggi pada baris pembentukan dan aduan pelanggan tentang ubah bentuk cawan di lapangan.
Saiz Permukaan dan Kesannya terhadap Lekatan Salutan
Kertas asas yang dimaksudkan untuk salutan penyemperitan PE atau PLA menjalani saiz permukaan semasa proses pembuatan kertas — satu langkah yang menggunakan lapisan nipis kanji atau agen saiz sintetik pada permukaan kepingan. Rawatan ini mempunyai dua tujuan: ia mengurangkan keliangan permukaan untuk mengelakkan penembusan PE yang berlebihan semasa penyemperitan, dan ia meningkatkan ikatan lekatan antara substrat kertas dan lapisan salutan.
Saiz permukaan yang tidak mencukupi membawa kepada pelapisan salutan — mod kegagalan di mana lapisan PE memisahkan daripada kertas di bawah tegasan haba atau lenturan mekanikal. Ini amat bermasalah di kawasan dinding sisi cawan, di mana kertas dibengkokkan dan dimeterai haba secara serentak semasa pembentukan. Pembeli harus meminta data tahap saiz permukaan (biasanya dilaporkan sebagai pengambilan kanji permukaan dalam g/m²) sebagai sebahagian daripada semakan kualiti masuk untuk mana-mana pembekal kertas asas baharu.
Kandungan Lembapan: Pembolehubah Tersembunyi dalam Pemprosesan Roll-to-Roll
Kertas asas adalah higroskopik — ia sentiasa menukar lembapan dengan persekitaran sekeliling. Kandungan lembapan sasaran pada titik salutan atau penukaran biasanya 6–8% . Gulungan di luar julat ini mencipta masalah yang boleh diramal tetapi sering diabaikan:
- Kertas terlalu kering (<5%) menjadi rapuh, meningkatkan risiko keretakan tepi semasa pelepasan tegangan tinggi dan pemotongan mati.
- Kertas terlalu basah (>9%) menghasilkan wap pada penyemperitan nip, menyebabkan kecacatan lepuh pada salutan PE dan kegagalan lekatan yang mustahil untuk dikesan sehingga cawan bocor semasa digunakan.
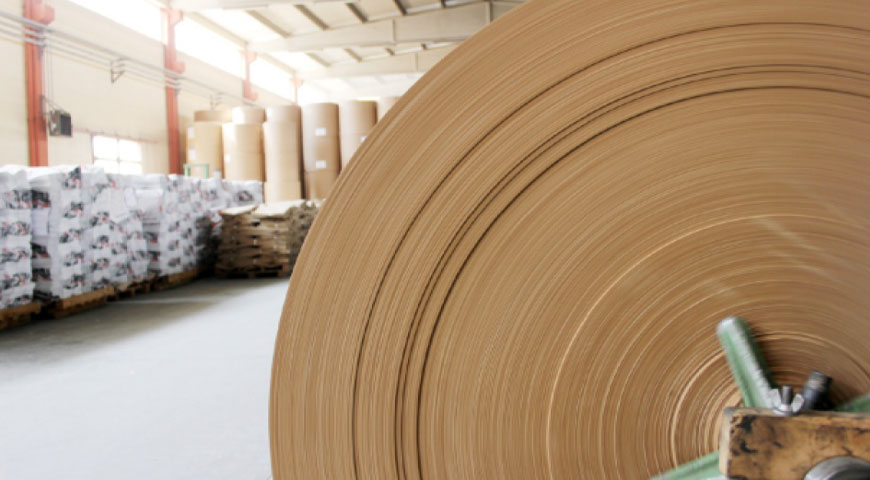
Gulung hendaklah disimpan di hujung (tidak pernah rata) di gudang terkawal iklim dan dimakan di dalam 90 hari pembuatan untuk konsistensi pemprosesan yang optimum. Kami syarat semua keluar kertas asas bergolek ke sasaran kelembapan yang disahkan sebelum penghantaran, mengurangkan pemberhentian talian pelanggan yang disebabkan oleh kebolehubahan bahan.